Caméra 2D
Pour les caractéristiques visibles et les mesures dans un plan maîtrisé.
addaScan est un intégrateur de vision industrielle basé à Johannesburg (Afrique du Sud) qui conçoit des postes de contrôle par vision et fournit des lecteurs de codes industriels aux usines en Tunisie ; lorsque l’intervention sur site est prévue, ses ingénieurs se déplacent depuis Johannesburg, et les devis sont en dollars américains. Préparez un projet de vision industrielle pour les composants, assemblages et emballages de votre usine en Tunisie. addaScan distingue la présence d’un élément, son identité, son orientation et ses dimensions. L’étude depuis Johannesburg s’appuie sur les variantes réelles, les tolérances et les interfaces de ligne avant de choisir les caméras ou profils 3D.
Mise à jour : 2 novembre 2026 · Contact technique: Frank Guo
Deux connecteurs présentent une silhouette proche, mais leur ordre de fils ou la hauteur de certaines broches diffère. Une simple détection de présence peut accepter les deux. Définissez ce qui distingue les versions et ce qui doit être mesuré. Une zone cachée ou souillée doit produire un résultat indéterminé, jamais être assimilée à une caractéristique conforme.
Vous avez des échantillons, des photos ou un plan de ligne ? Lancez l’étude maintenant ou envoyez-les sur WhatsApp.
Demander une étudeWhatsApp +27 68 925 2696Définissez la preuve et le traitement des échecs avant de sélectionner la caméra, puis validez chaque choix avec vos produits et les conditions de votre ligne.
| Tâche | Référence et vue nécessaire | Exception et limite |
|---|---|---|
| Faisceaux et connecteurs | Observer l’ordre des couleurs, le positionnement et les éléments visibles de l’assemblage approuvé. | Séparer une mauvaise référence d’un composant mal engagé ou d’une zone masquée. |
| Hauteur et coplanarité | Mesurer les caractéristiques accessibles avec la géométrie et le maintien adaptés. | Vérifier répétabilité, référence et tolérance ; ne pas confondre pixels et précision utile. |
| Usinages et trous | Comparer les opérations attendues, positions et caractéristiques visibles avec le plan de la variante active. | Une opération absente et une cote hors tolérance nécessitent des critères distincts. |
| Conditionnement de pièces | Vérifier type, orientation et nombre avant de fermer le kit. | Conserver l’identité du kit et prévoir le traitement des pièces qui se touchent ou se chevauchent. |
Solutions associées: Assembly verification (EN) · Machined hole and feature inspection (EN) · Dimensional measurement (EN)
Les bonnes couleurs dans le mauvais ordre, une rangée de broches cachée, une pièce différente dans un kit complet : chaque cas demande sa propre vérification.
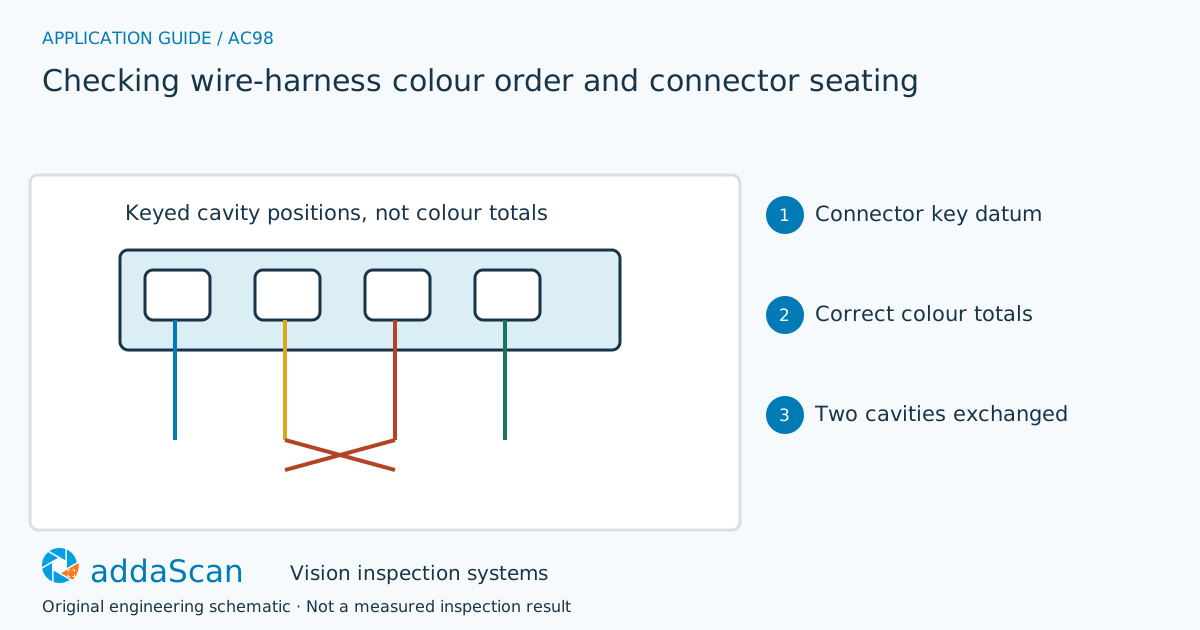
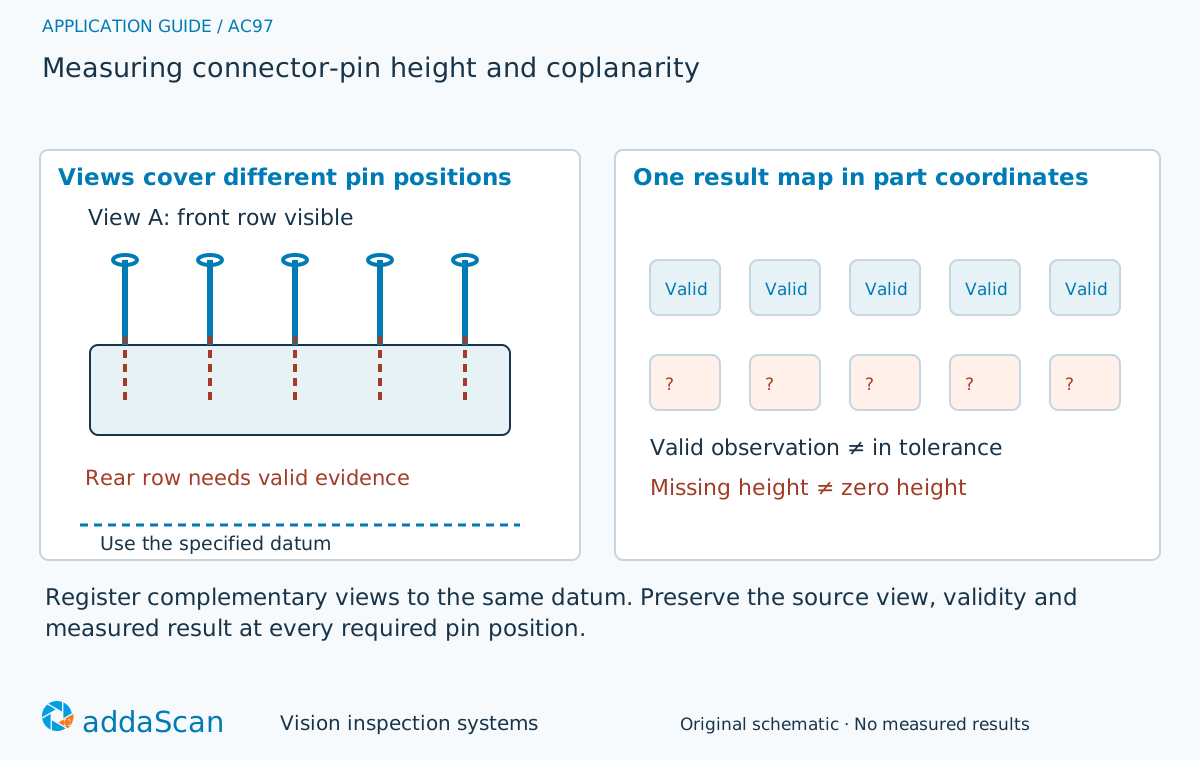
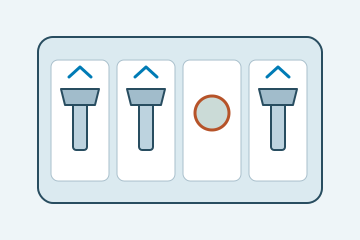
Schémas explicatifs originaux des guides addaScan (en anglais), pas des photos d’une usine en Tunisie. Wire-harness colour order · Connector-pin height · Kit packing (EN)
La validation doit porter sur les bonnes pièces et les défauts proches de la limite. Une démonstration avec un seul composant propre ne suffit pas à définir la capacité d’un contrôle de série.
Charger la bonne nomenclature et le bon plan.
Présence, orientation et dimensions reçoivent chacun un critère.
Contrôler le montage et les pièces de référence après un changement.
| Décision de périmètre | Information et responsable à confirmer |
|---|---|
| Variantes et critères de réception | Relier chaque version de pièce à son dessin et à son montage. Prévoir des erreurs de variante lisibles et des pièces aux limites d’acceptation approuvées. |
| Montage et référence métrologique | Attribuer le maintien de pièce et le moyen de mesure de référence. Pour une cote, convenir de la méthode de validation avant de choisir une caméra ou un capteur 3D. |
La fourniture d’un lecteur, un point de lecture configuré et un poste intégré sont chiffrés comme des périmètres distincts. Fret, importation et douane, déplacements, installation, formation et assistance sont détaillés en USD. Comment se construit un devis transfrontalier
Les normes produit et les marques de certification en Tunisie relèvent des organismes ci-dessous.
Organisme national de normalisation.
Un poste de vision peut vérifier qu’une marque ou une mention requise est présente et lisible sur chaque emballage ; l’obligation se confirme auprès de l’organisme ou de votre conseil en certification.
Le déplacement est chiffré pour l’emplacement réel de l’usine, par exemple à Tunis, Sfax ou Sousse.
Vous comparez des sociétés d’automatisme industriel en Tunisie ? Le rôle d’addaScan est l’inspection : elle conçoit des postes de vision industrielle et fournit des lecteurs de codes industriels, puis les raccorde à l’automate, au convoyeur et à l’éjecteur gérés par votre service automatisme, le constructeur de la machine ou votre intégrateur local.
Envoyez plans, variantes, tolérances, exemples de défauts, conditions d’huile ou de salissure, bridage et cadence. Une comparaison avec le moyen de mesure actuel aide à définir la réception.
Les photos, plans et échantillons sont organisés après le premier échange.
Demander une étude →Comparer la méthode et ses limites dans ces guides d’application.
Décrivez le produit, la décision attendue et le pays de l’usine pour préparer la prochaine étape.